七点智能制造系统在汽车零部件产线的落地应用解析
汽车零部件产线的智能化改造,这两年成了制造业圈子里绕不开的话题。不少工厂主看着隔壁车间上了新系统,自己也跟着上了ERP、MES,结果却发现设备数据依然睡在机台里,排产依旧靠老师傅拍脑袋。钱花了,效率没上去,问题到底出在哪?
说到底,传统产线的痛点从来不是“缺数据”,而是数据散落在PLC、传感器、扫码枪和纸质工单里,像一座座信息孤岛。七点(天津)创新科技有限公司在服务多家零部件供应商时发现,真正的瓶颈在于**数据链路断点**——设备层与计划层之间缺少一座能实时翻译、调度、反馈的桥梁。这时候,光靠一套标准软件是不够的,需要的是能贴合产线呼吸节奏的智能制造系统。
从“看得见”到“控得住”:七点系统怎么拆解产线黑箱
七点(天津)创新科技有限公司自主研发的智能制造系统,核心逻辑并不玄乎:把每个工位的节拍时间、刀具寿命、能耗曲线、质检结果全部打上时间戳,汇入统一的工业互联网数据底座。以某涡轮增压器壳体产线为例,部署后一周内,系统自动识别出3号加工中心的换刀频次异常,经排查是冷却液喷嘴角度偏移导致刀具过热——这类隐蔽问题,靠人工点检至少得半个月才能暴露。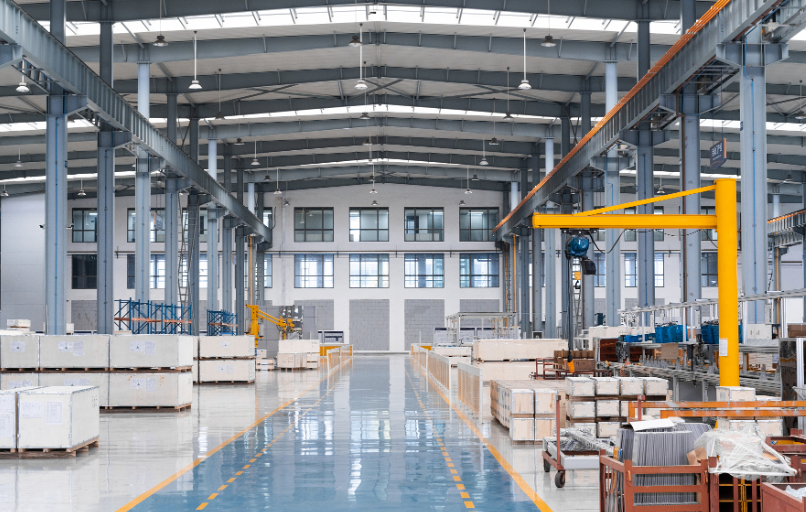
这套系统背后是**企业创新软件**的模块化设计思路。它不是把ERP的生硬流程硬塞进车间,而是允许工艺工程师在图形化界面上拖拽配置“工序-设备-物料”的映射关系。当某个工位出现节拍超时,系统会立刻推送预警到主管的移动端,并同步给出相邻工位的负荷余量建议,将调度的响应时间从小时级压缩到分钟级。
和传统MES相比,差别不在功能表,而在落地颗粒度
很多企业买过MES,最终沦为报表工具,原因是MES擅长记录“发生了什么”,却不擅长回答“接下来怎么办”。七点系统的差异在于它内置了轻量级的**产线仿真引擎**——在排产前就能模拟不同订单组合下的瓶颈工位,并用红绿灯图直接标出。某转向节生产厂用这个功能,将换型次数从每天9次压到5次,单日有效产出提升18%。
更关键的是,系统对老设备的兼容性做得扎实。通过加装边缘计算网关,即使是15年前的FANUC 0i系列控制器,也能在不改梯形图的前提下完成数据采集。这一点,很多标榜AI的工业互联网平台反而做不到——它们对数据协议的“洁癖”往往让老产线望而却步。
当然,任何技术落地都离不开组织协同。七点(天津)创新科技有限公司在交付时,会强制要求客户方的工艺、设备、IT三个部门共同参与每周的“数据复盘会”。这个看似笨拙的仪式,其实是让**数字化转型**从一个IT项目变成全员的生产语言。有个客户曾反馈,三个月后,一线班组长开始主动要求增加采集点,因为他们尝到了“提前10分钟知道哪台机床要出问题”的甜头。
选择智能制造系统,本质上不是买软件,而是选一种持续进化的能力。如果你的产线还在靠Excel排产、靠对讲机催料,那不妨先做一次免费的产线数字成熟度评估——七点(天津)创新科技有限公司提供这项服务,不卖产品,只出诊断报告。毕竟,知道自己在哪一步,比急着迈出下一步更重要。