七点智能制造管理系统在汽车零部件产线的部署实践
在汽车零部件产线,设备型号杂、协议不统一、换产频繁是常态。我们见过太多企业花大价钱上了MES,结果因为数据采集环节“最后一米”没打通,系统成了摆设。今天聊的这套由七点(天津)创新科技有限公司自主研发的智能制造系统,重点解决的就是从设备层到管理层的数据断层问题。
不只是采集,而是“听懂”设备语言
多数工业互联网项目失败,败在OT与IT的隔阂上。我们部署时先做的是**协议解析层**的定制开发——把西门子、三菱、发那科以及部分国产控制器的OPC UA、Modbus TCP、Profinet协议统一映射到内部数据模型。这套企业创新软件核心不在于“连上”,而在于对每个点位数据的语义化封装。比如,主轴负载率不仅是一个模拟量,系统会自动关联到刀具寿命模型和工艺参数库。
以某涡轮增压器壳体加工线为例,产线共37台设备,涉及6种品牌控制器。实施团队用两周时间完成边缘网关的部署,数据采集频率设定为200ms,关键质量参数(如主轴振动、冷却液温度)的异常捕获率达到99.6%。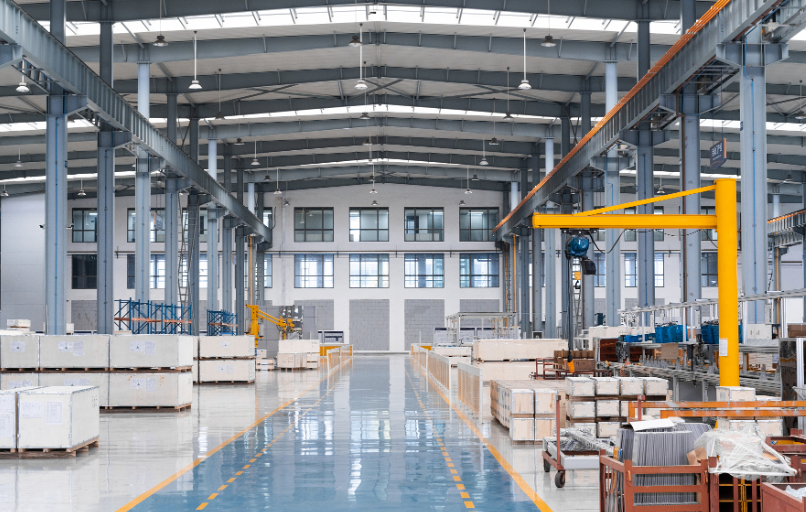
排产逻辑的“柔性重构”
汽车零部件订单波动大,插单频繁。传统排产在制品积压严重,而我们通过数字孪生模型对瓶颈工序进行动态仿真。系统内置的**遗传算法引擎**,将换型时间、刀具寿命、工装夹具可用性纳入约束条件。在某转向节产线上,排产计算时间从原来的45分钟缩短到90秒,计划达成率从82%提升至94%。
具体实操中,我们建议分三步走:第一步,梳理关键设备的OEE基线数据;第二步,在边缘侧做数据清洗和特征工程;第三步,用轻量化看板逐步替代纸质工单。切忌一上来就搞全厂大而全的工业互联网平台,那样反而拖慢节奏。
- 数据采集层:边缘网关+协议解析,确保每台设备“可说可写”
- 执行层:工位终端接收指令,实时反馈完工与质量数据
- 管理层:APS排程+追溯链,实现一物一码全生命周期追踪
对比部署前后的三个月数据:设备综合效率(OEE)从71.5%提升到83.2%;异常停机时间下降38%;产品追溯查询时间由原先的2小时缩短至3分钟。更重要的是,质量成本损失降低了近两成,这部分收益直接体现在利润表上。
七点(天津)创新科技有限公司在产业数字化与技术研发上的投入,不是停留在概念层面。我们更倾向于把数字化转型理解为“用数据重构产线肌肉记忆”的过程。这套智能制造系统已在三家零部件企业稳定运行超过两个季度,后续我们会继续迭代AI视觉质检模块,让系统在复杂工况下更具鲁棒性。
如果您正在评估类似的智能制造系统选型,建议多关注实施团队对产线工艺的理解深度,而不只是看演示DEMO。毕竟,产线上的每一次节拍优化,都来自对细节的敬畏。